拱形木材组件的生产 从原木到曲面构件的精密制造
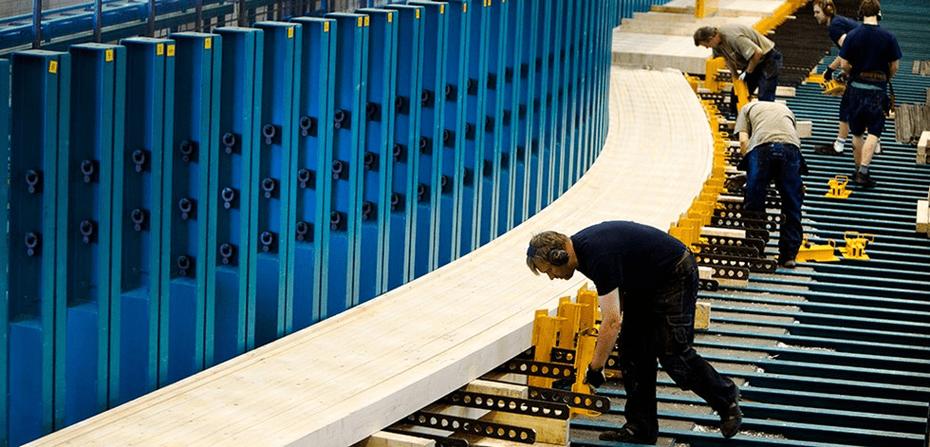
在当代木结构建筑中,拱形木材组件以其优美的曲线形态和出色的力学性能,被广泛应用于体育馆、展馆、宗教建筑及大跨度公共空间。这类构件的生产并非简单的锯切与拼装,而是一套融合材料科学、数控加工与结构工程的精密制造流程。瑞典木业企业 Moelven Töreboda 的木材组件加工实践,为理解这一过程提供了典型样本。
一、原料选择与含水率控制
拱形木材组件的生产始于原木的严格筛选。用于承重拱构件的木材通常选用北欧云杉或松木,要求纹理通直、节疤少、密度均匀。原木进入加工线后首先经过锯切分解为方木或板材,随后进入干燥窑进行人工干燥,将含水率控制在 8%—12% 的稳定区间。含水率控制是后续胶合与弯曲成型质量的基础:含水率过高会导致胶层固化不良和后期收缩开裂,过低则使木材脆性增加,易在弯曲过程中产生横纹拉裂。
二、指接与层积:小料变大料
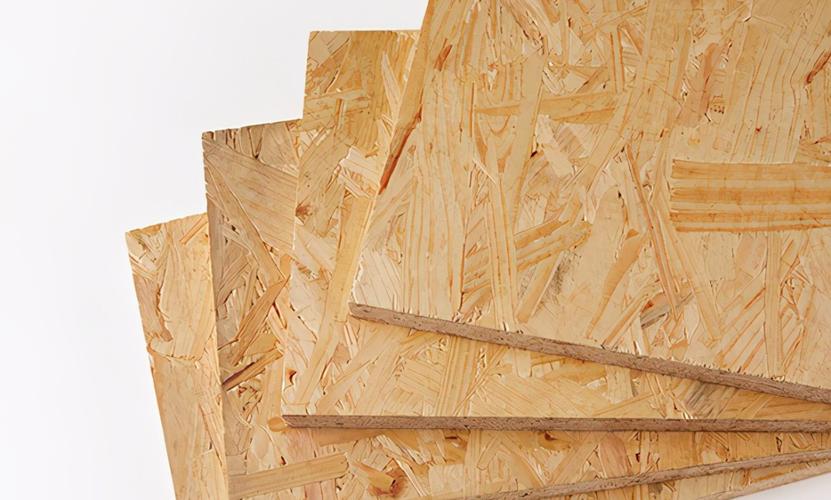
单根原木难以直接满足大跨度拱构件的尺寸要求,因此生产采用指接与层积胶合工艺。短料经端部开齿、涂胶后指接拼接为连续长料,再通过四面刨光获得精确截面。对于曲率较大的拱形构件,通常采用层板胶合木(Glulam)方式:将厚度 20—45 毫米的薄板逐层涂胶、叠放,在压力作用下使胶层充分接触并固化,形成整体承重截面。层积结构不仅放大了构件尺寸,还通过分散天然缺陷显著提升了材料强度的均匀性。
三、弯曲成型与模具压制
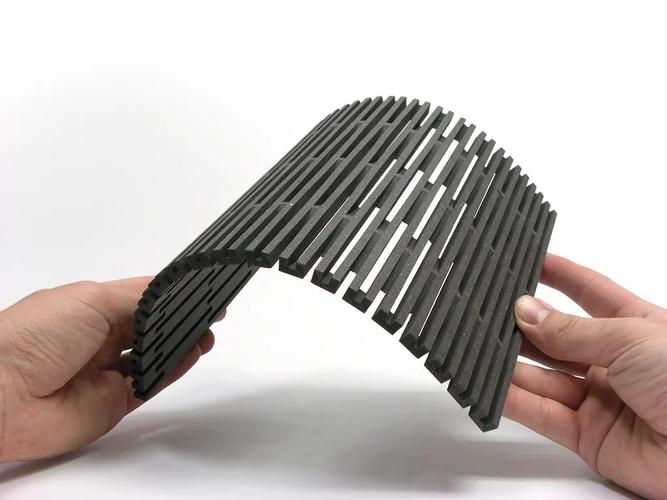
拱形几何的实现依赖弯曲成型工序。生产中主要采用两种路径:一是机械弯曲,即将层板在专用压弯设备中按预定曲率逐层压合,借助模具和夹具保持形状直至胶层固化;二是数控切割成型,对曲率半径较小或形状复杂的构件,先胶合成大截面板方,再通过五轴数控加工中心沿设计曲线铣削成形。无论哪种方式,模具精度和压力分布都直接决定拱形的尺寸偏差与胶合质量。Moelven Töreboda 一类工厂在这一环节普遍采用可调式钢模与液压压合系统,以实现多规格构件的柔性生产。
四、数控加工与连接节点预制
成型后的拱形组件进入数控加工阶段。加工中心依据建筑信息模型(BIM)数据完成端部切割、螺栓孔钻削、开槽及连接件安装面的精加工。拱形构件在节点处往往承受较大的弯矩与剪力,因此孔位精度要求在毫米级以内,以确保现场拼装时钢连接件与木构件之间的紧密配合。部分构件还需预埋金属连接板或加工隐藏式榫槽,这些工序都在工厂内完成,以减少现场作业的不确定性。
五、表面处理与质量检验
加工完成的拱形组件经过打磨、修补和防腐防火处理。户外或高湿环境使用的构件还需进行压力浸渍防腐或涂覆防护涂层。出厂前,每批构件都要接受尺寸复核、胶缝完整性检查及外观分级;对承重构件,还会按规范抽样进行胶合强度试验,确保其满足结构设计等级要求。
六、包装运输与工程协同
拱形构件体量大、形状不规则,包装与运输需专门设计支垫与固定方案,防止运输途中产生变形或磕碰损伤。工厂加工深度与现场施工顺序需紧密协同——构件按吊装顺序编号发运,连接件与紧固件成套配给,使现场作业从"加工制造"转变为"装配安装"。
从原木干燥到数控铣削,拱形木材组件的生产是一条以精度和一致性为核心的技术链条。Moelven Töreboda 等企业的加工实践表明,工业化预制不仅保证了曲木构件的结构可靠性,也为木结构建筑在更大跨度与更复杂形态上的应用提供了制造基础。
如若转载,请注明出处:http://www.byjgmy.com/product/50.html
更新时间:2026-11-09 21:05:36