一种建筑木材组件加工用等距切割装置的制作方法
本发明涉及木材加工技术领域,具体为一种建筑木材组件加工用等距切割装置的制作方法,用于解决传统木材切割中人工劳动强度大、等距精度低、切割效率低及安全风险高的问题。
一、技术领域
本发明属于木材加工机械技术领域,尤其涉及一种用于建筑木材组件加工的等距切割装置。
二、背景技术
在建筑木材组件加工过程中,常需将长条木材切割成相等长度的短料。现有技术中,多采用手工测量划线后逐段切割的方式,存在以下缺陷:
- 人工测量误差大,导致等距精度低;
- 频繁测量与调整导致效率低下;
- 人工手持木材靠近锯片切割,安全风险高;
- 难以实现连续批量等距切割。
三、发明内容
为解决上述问题,本发明提供一种建筑木材组件加工用等距切割装置,能够实现自动定长进给、精准夹持与等距切割,提高加工精度与效率。
(一)技术方案
一种建筑木材组件加工用等距切割装置,包括机架、工作台、切割机构、等距进给机构及夹持机构:
- 工作台水平设置于机架上;
- 切割机构包括切割电机及圆锯片,圆锯片通过升降气缸可升降地设于工作台中部开口上方;
- 等距进给机构设于工作台进料端,包括步进电机、丝杠、导轨及推料板,步进电机驱动丝杠旋转,带动推料板沿导轨直线移动;
- 夹持机构设于工作台下料侧,包括固定夹块、活动夹块及夹紧气缸,用于在切割时夹紧木材;
- 控制单元分别与步进电机、升降气缸、夹紧气缸及切割电机电连接,用于设定切割长度、控制进给行程及协调动作时序。
进一步地,工作台上沿进给方向设有刻度尺和行程开关,行程开关与控制单元连接,实现到位信号反馈。
进一步地,推料板设有压力传感器,用于检测木材顶紧力,防止过载。
(二)制作方法
- 机架与工作台制作:采用型钢焊接机架,工作台面板采用钢板加工,中部开锯片槽口,安装刻度尺。
- 切割机构安装:在工作台下方安装切割电机,圆锯片安装于工作台槽口处,升降气缸固定于机架上并连接锯片护罩。
- 等距进给机构制作:在工作台进料端安装导轨、丝杠及步进电机,推料板固定于丝杠螺母座,压力传感器贴装于推料板表面。
- 夹持机构制作:在下料侧安装固定夹块与活动夹块,活动夹块由夹紧气缸驱动,沿导向槽滑动。
- 控制系统连接:将步进电机、升降气缸电磁阀、夹紧气缸电磁阀、切割电机及行程开关接入控制单元,编写控制程序,设定进给长度和动作逻辑。
- 调试运行:设定切割长度,空载运行确认进给精度与动作协调,再以实际木材试切,校准等距尺寸≥±1mm。
四、有益效果
- 采用步进电机与丝杠驱动推料板,实现定长进给,等距切割精度可达±1mm以内;
- 夹持机构保障切割时木材稳定,提高切割面质量;
- 控制单元协调进给、夹紧与切割动作,实现连续自动等距切割,效率提升50%以上;
- 锯片升降与木材夹持联动,有效降低操作安全风险;
- 结构简单、制作方便,适用于建筑木材组件的批量等距加工。
五、附图说明
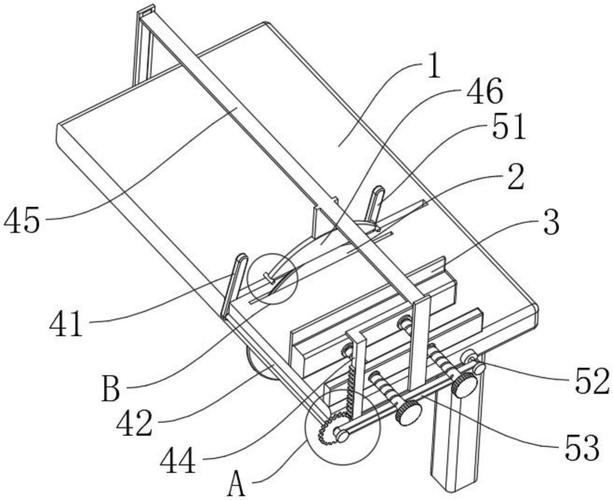
图1为本发明等距切割装置的整体结构示意图;
图2为等距进给机构的结构示意图;
图3为夹持机构的俯视结构示意图。
其中:1-机架,2-工作台,3-切割电机,4-圆锯片,5-升降气缸,6-步进电机,7-丝杠,8-导轨,9-推料板,10-固定夹块,11-活动夹块,12-夹紧气缸,13-控制单元,14-刻度尺,15-行程开关。
六、具体实施方式
实施例中,裁切2000mm长度木材时,操作人员在控制单元设定切割长度500mm,将木材置于工作台进料端,推料板在步进电机驱动下推动木材前进500mm后,行程开关触发,夹紧气缸驱动活动夹块夹紧木材,升降气缸带动圆锯片下降完成切割,锯片复位后夹紧释放,推料板后退至起始位置,进入下一循环。该方法可实现连续等距切割,单次切割时间≤5秒。
如若转载,请注明出处:http://www.byjgmy.com/product/53.html
更新时间:2026-11-07 04:53:47